Por qué el tratamiento térmico determina si una broca de botón roscada resiste el uso.
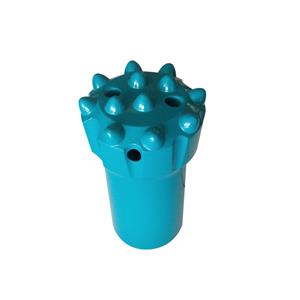
Una broca de botón roscada puede tener un aspecto impecable al salir de fábrica. Las roscas están limpias. Los botones de carburo quedan bien ajustados. El acabado del cuerpo es liso.
Luego se vuelve subterráneo.
Tras varias horas de perforación intensa, la situación puede ser muy diferente. Una broca mantiene su calibre, sujeta los botones firmemente y vuelve lista para otro turno. Otra, en cambio, presenta daños en la rosca, grietas en el cuerpo, desgaste anormal o insertos sueltos mucho antes de lo previsto.
La diferencia no siempre es visible desde el exterior. A menudo, se debe al tratamiento térmico.
En el caso de las brocas de botón roscadas, el tratamiento térmico no es un mero acabado estético. Es el proceso que determina si el cuerpo de acero posee el equilibrio adecuado entre resistencia, tenacidad, resistencia al desgaste y resistencia a la fatiga para la perforación de rocas de alto impacto.
Si ese equilibrio no es el correcto, incluso un buen diseño de broca puede fallar en la práctica.
Un cuerpo con forma de botón vive bajo estrés constante.
La perforación de rocas es un trabajo arduo. Cada golpe de la perforadora genera una onda de tensión que se transmite a través del adaptador del vástago, la varilla de perforación, las roscas y el cuerpo de la broca. Al mismo tiempo, la broca gira, los insertos de carburo trituran y cortan la roca, y el flujo de agua arrastra los fragmentos abrasivos a través de la cara y las ranuras.
El cuerpo roscado del botón tiene que soportarlo todo.
Necesita la dureza suficiente para resistir el desgaste alrededor de las roscas, los orificios de lavado y los asientos de los botones. También necesita la tenacidad suficiente para evitar la fractura frágil por impacto. Si es demasiado blanda, la broca se desgasta rápidamente. Si es demasiado dura, el cuerpo puede volverse vulnerable a la fractura cuando las condiciones de perforación se vuelven severas.
Por eso, el tratamiento térmico debe gestionarse como un proceso de fabricación controlado, no como una receta general.
La composición química del acero es importante. La forma y la sección transversal efectiva de la broca también lo son. La atmósfera del horno, la velocidad de calentamiento, el tiempo de mantenimiento de temperatura, el método de temple y el ciclo de revenido también son factores importantes. Si se modifica una de estas variables sin comprender las demás, las propiedades finales pueden desviarse de los requisitos de diseño.
Empieza por el acero, no por el horno.
El proceso de tratamiento térmico comienza mucho antes de que la pieza entre en el horno.
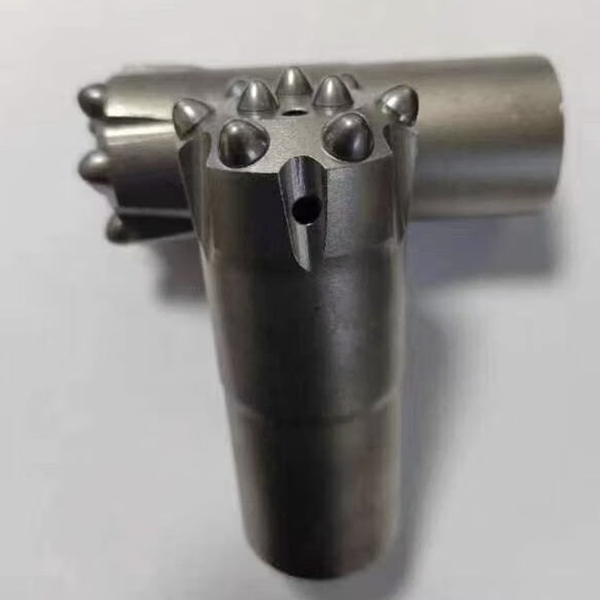
Las opciones más comunes de acero aleado para puntas de botón roscadas incluyen grados como 45CrNiMoV o 42CrMo, según el diseño y el proceso del fabricante. Estos materiales se seleccionan porque, tras un tratamiento controlado, desarrollan una combinación óptima de resistencia y tenacidad.
Pero un certificado de materiales por sí solo no garantiza un buen cuerpo de bit.
Tras el forjado, un pretratamiento como el normalizado o el recocido puede ayudar a aliviar las tensiones internas, refinar la estructura granular y obtener una condición inicial más uniforme para el mecanizado y el endurecimiento final. Omitir esta etapa o realizarla de forma inconsistente puede generar problemas posteriormente.
La preparación de la superficie también es importante. El aceite, la incrustación y la contaminación pueden afectar el calentamiento y contribuir a la descarburación de la superficie. Esto es crucial porque la superficie es precisamente donde suelen comenzar el desgaste de la rosca, la abrasión de la carrocería y los daños por fatiga.
Un cuerpo de bit con una capa superficial irregular puede parecer aceptable a primera vista, pero comportarse de forma impredecible durante su uso.
El control de la calefacción protege la resistencia.
Uno de los errores más comunes en los tratamientos térmicos es considerar la temperatura como el único dato que importa.
No lo es.
La temperatura de calentamiento objetivo debe ajustarse al grado de acero específico y a las propiedades finales requeridas. Si bien las referencias del sector pueden indicar rangos de temple de entre 850 y 920 °C para algunos cuerpos de brocas de acero aleado, el ajuste correcto no es universal. Debe provenir de la especificación del proceso aprobada para el material, las dimensiones y el resultado deseado.
El sobrecalentamiento es especialmente perjudicial. Puede provocar el crecimiento del grano, reduciendo la dureza y aumentando el riesgo de fragilidad ante impactos. Una broca puede alcanzar una dureza suficiente tras el tratamiento, pero aun así carecer de la resistencia al impacto necesaria para perforar en condiciones exigentes.
La velocidad de calentamiento también es importante. Una broca de botón roscada no es un simple bloque de acero uniforme. Presenta conductos de lavado, orificios para botones, zonas roscadas y variaciones en el espesor de la sección. Un calentamiento rápido o desigual puede generar tensiones térmicas incluso antes de que comience el temple.
Para geometrías complejas, el calentamiento y precalentamiento por etapas pueden reducir la diferencia de temperatura entre la superficie y el núcleo. Esto ayuda a disminuir la probabilidad de deformación o agrietamiento durante el siguiente paso.
El objetivo no es simplemente calentar el cuerpo rápidamente, sino calentarlo de manera uniforme.
El enfriamiento es donde aumenta el riesgo.
El temple crea la estructura dura necesaria para la resistencia al desgaste, pero también es donde el estrés térmico se vuelve peligroso.
La elección del medio de enfriamiento influye tanto en la velocidad de enfriamiento como en el riesgo de deformación. El agua y el agua salada enfrían de forma agresiva, pero su enfriamiento rápido puede aumentar la probabilidad de agrietamiento o deformación. El aceite suele ser menos agresivo y proporciona un perfil de enfriamiento más controlado para muchas aplicaciones de brocas roscadas.
No existe un medio de temple "óptimo" universal. La decisión depende de la templabilidad del acero, las dimensiones de la broca, la geometría y el rendimiento final deseado.
Lo que importa es el control constante.
El medio de enfriamiento requiere una temperatura y circulación estables. El cuerpo de la broca debe introducirse en el medio con la orientación correcta. Un enfriamiento desigual puede provocar que una zona se endurezca, otra se ablande y otra quede sometida a una tensión residual excesiva. En el uso práctico, estos puntos débiles suelen manifestarse alrededor de las raíces de la rosca, las zonas de lavado o las transiciones en el perfil del cuerpo de la broca.
Por eso, una línea de tratamiento térmico debe considerar el temple como una operación repetible, no como un simple paso de inmersión y enfriamiento.
El templado le da al cuerpo de la broca su equilibrio de trabajo.
Un cuerpo recién templado puede ser duro, pero la dureza por sí sola no es el objetivo. El acero sin templar o mal templado puede retener tensiones excesivas y volverse demasiado quebradizo para la perforación por percusión.
El revenido reduce las tensiones residuales y ajusta la dureza y la tenacidad a un rango utilizable.
El momento del tratamiento térmico es crucial. Retrasar el revenido tras el temple puede aumentar el riesgo de agrietamiento. La temperatura y el tiempo de mantenimiento deben seleccionarse en función del acero y las propiedades deseadas. Por ejemplo, algunas brocas de alta tenacidad utilizan temperaturas de revenido superiores a 550 °C, con una dureza final que suele estar dentro de un rango controlado, como HRC 44-48. Estas cifras son referencias del proceso y no sustituyen las especificaciones de tratamiento térmico del fabricante.
La verdadera pregunta siempre es la misma: ¿puede el cuerpo de la broca absorber impactos repetidos sin perder la resistencia al desgaste que protege sus roscas y asientos de los botones?
Ese es el equilibrio que busca lograr un buen ciclo de templado.
No se pueden ignorar los detalles relacionados con las roscas y los orificios de lavado.
No todos los fallos empiezan en la cara de la broca.
Las transiciones internas abruptas, las zonas rugosas de alivio de la rosca, los arañazos y los acabados deficientes alrededor de las ranuras de lavado pueden concentrar la tensión. Bajo el temple y los impactos repetidos, esas zonas se convierten en posibles puntos de inicio de grietas.
Un buen diseño y un acabado adecuado recomiendan utilizar radios suaves en lugar de esquinas afiladas siempre que sea posible. Las zonas críticas de la rosca deben estar limpias y libres de daños. Los orificios y ranuras de lavado requieren especial atención, ya que combinan el desgaste abrasivo con cambios en el espesor de la sección.
El mejor proceso de tratamiento térmico no puede compensar por completo los concentradores de tensión evitables en el diseño o el mecanizado de la pieza.
El control de calidad demuestra el proceso.
No se debe juzgar una broca de botón roscada únicamente por su apariencia.
Las pruebas de dureza en múltiples puntos ayudan a confirmar la uniformidad en todo el cuerpo. Las pruebas alrededor de la raíz de la rosca y la superficie del cuerpo permiten determinar si el tratamiento alcanzó las áreas más importantes. La inspección metalográfica proporciona un nivel adicional de control, al verificar problemas como el sobrecalentamiento, la descarburación o una microestructura inadecuada.
Para las empresas perforadoras, este es el motivo por el que el control de calidad de los proveedores es fundamental. Una broca de bajo precio con un tratamiento térmico inconsistente puede resultar más cara a la larga debido a su reemplazo prematuro, menor tasa de penetración, fallas en la rosca y tiempos de inactividad inesperados.
El cuerpo de la broca es la base que mantiene unidos el carburo, las roscas y el diseño de lavado. Cuando el tratamiento térmico se controla, la herramienta completa tiene mayores probabilidades de cumplir su función: mantenerse intacta, conservar la calibración y transmitir la energía de perforación de manera eficiente a través de la roca.