
Cómo se fabrican las barras de perforación hidráulicas para una perforación de roca fiable
Aunque una varilla de perforación hidráulica pueda parecer un simple tubo de acero, es una pieza de ingeniería avanzada dentro del sistema de perforación de rocas. Debe transmitir potente energía de impacto, rotación, fluidos de lavado y fuerza de avance a través de la sarta de perforación, manteniendo su rectitud y resistencia a la fatiga.
En la minería, la extracción de áridos, la construcción de túneles y la perforación de infraestructuras, la varilla de perforación conecta la broca con la perforadora. Si la varilla se dobla, se desgasta excesivamente, se daña la rosca o se rompe bajo carga, la perforación se detiene de inmediato. Esto puede ocasionar pérdida de tiempo de producción, daños en las herramientas, trabajos de recuperación y un orificio inutilizable.
Por ello, las barras de perforación hidráulicas de alta calidad se fabrican mediante una secuencia controlada de inspección, mecanizado, tratamiento térmico, enderezado y protección contra la corrosión. Cada paso contribuye al rendimiento final de la barra en el campo.
Comenzando con acero de perforación hueco
El proceso de fabricación comienza con una barra de acero hueca para perforación. A diferencia de las barras de acero macizo, el acero hueco tiene un orificio de lavado interno que permite que el aire o el agua circulen a través de la sarta de perforación y eliminen los detritos del fondo del pozo.
Antes de comenzar la producción, cada tubo de acero debe ser inspeccionado. La rectitud es especialmente importante. Si el material entrante presenta una curvatura excesiva, debe corregirse antes del mecanizado y el tratamiento térmico. Comenzar con un tubo recto y uniforme ayuda a reducir la desviación final y contribuye a una mayor precisión en el taladrado.
Para este trabajo se suele utilizar equipo hidráulico de enderezamiento de puntas. Unos soportes ajustables posicionan la varilla y se aplica presión controlada en puntos específicos para corregir la flexión. Este proceso requiere precaución, ya que una fuerza excesiva puede provocar daños localizados o tensiones residuales.
El objetivo no es solo que la varilla parezca recta. El objetivo es asegurar que gire suavemente, transfiera la energía de manera eficiente y ayude a mantener la broca en la trayectoria deseada del orificio.
Mecanizado del cuerpo de la varilla de perforación y las secciones roscadas.
Tras la inspección inicial y el enderezamiento, la varilla de perforación pasa a la fase de mecanizado. El proceso exacto depende del diseño de la varilla, el sistema de rosca, el tipo de acoplamiento y la capacidad de procesamiento del fabricante.
Las secciones roscadas son fundamentales, ya que conectan la varilla de perforación con el adaptador del vástago, el manguito de acoplamiento y la broca. Estas uniones deben soportar impactos y rotaciones repetidas sin aflojarse, desgastarse ni perder precisión dimensional.
La zona de la rosca puede someterse a forjado por recalcado antes del mecanizado. Este proceso aumenta la sección transversal del material en la zona de conexión, lo que proporciona más material para la rosca y mejora la resistencia de la unión. Según el diseño, los fabricantes también pueden utilizar soldadura por fricción para unir un adaptador roscado o una sección final al cuerpo de la varilla.
La soldadura por fricción se puede utilizar de dos maneras comunes. Un método consiste en unir primero el componente final y luego mecanizar la rosca. El otro método consiste en mecanizar la sección roscada antes de unir el componente soldado por fricción al cuerpo de la varilla. El método más adecuado depende del diseño del producto, la calidad de la soldadura, la secuencia de mecanizado y los requisitos de control de calidad.
Tras el forjado o la soldadura, los tornos copiadores hidráulicos o los tornos CNC mecanizan el perfil externo y la geometría de la rosca. Es fundamental que las dimensiones de la rosca sean precisas. Un ajuste deficiente puede provocar una menor transferencia de energía, un desgaste acelerado, dificultades en el desacoplamiento o fallos prematuros en la conexión.
El mecanizado adicional puede incluir ranuras para mangos, superficies planas para llaves o elementos relacionados con el accionamiento. Un proceso de fresado horizontal permite crear estos detalles con una ubicación y un tamaño uniformes.
Preparación de la superficie antes del tratamiento térmico
Antes del tratamiento térmico, la superficie de la varilla debe estar limpia. El arenado o el granallado se utilizan habitualmente para eliminar el aceite, la cascarilla y los productos de oxidación del cuerpo de la varilla.
Este paso es importante porque la contaminación superficial puede afectar la uniformidad del tratamiento térmico y dificultar la inspección posterior. Una superficie limpia también permite al fabricante identificar defectos de mecanizado evidentes, irregularidades en la soldadura o daños superficiales antes de que la varilla entre en el horno.
La preparación de la superficie no es solo una cuestión estética. Favorece un tratamiento térmico repetible, mejores resultados de granallado y una protección contra la corrosión más eficaz después de la producción.
Tratamiento térmico para resistencia al desgaste y resistencia a la fatiga
El tratamiento térmico es una de las etapas más importantes en la fabricación de barras de perforación. Las barras de perforación hidráulicas suelen fabricarse con aceros de bajo contenido de carbono y alta aleación, endurecibles al aire, o con aceros aleados similares, seleccionados por su capacidad para desarrollar una capa exterior dura manteniendo un núcleo resistente.
Dos métodos de tratamiento comunes son la carburación y el endurecimiento superficial por inducción.
La carburación enriquece la superficie de la varilla con carbono en una atmósfera de horno rica en carbono. Este proceso puede crear una capa resistente al desgaste en la superficie exterior de la varilla y, según el proceso, también en la pared del orificio de lavado. Tras la carburación, la varilla se enfría y se templa para lograr el equilibrio deseado entre la dureza superficial y la tenacidad del núcleo.
El artículo original describe una temperatura de carburación de aproximadamente 925 °C y proporciona una dureza superficial de referencia de HRC 58-60, con una dureza del núcleo cercana a HRC 43. Estas cifras deben considerarse ejemplos de proceso, no especificaciones universales. Los ajustes reales deben ser confirmados por ingenieros de tratamiento térmico cualificados, en función del tipo de acero, las dimensiones de la varilla, los requisitos de profundidad de la capa endurecida y las normas de producción locales.
El endurecimiento superficial por inducción utiliza calentamiento por alta frecuencia, seguido de temple y revenido, para endurecer zonas específicas. El cuerpo de la varilla puede tratarse primero, seguido de un tratamiento adicional en las secciones roscadas. Este método permite a los fabricantes concentrar el endurecimiento donde el desgaste es mayor, preservando la tenacidad en otras áreas.
Ambos métodos permiten obtener varillas de perforación fiables si se controlan adecuadamente. La elección depende de la vida útil requerida, las condiciones de la roca, la profundidad de perforación, el diseño de la varilla, el equipo disponible y los objetivos económicos.
Granallado y tratamiento de agujeros internos
Tras el tratamiento térmico, la varilla puede someterse a granallado. Este proceso consiste en bombardear la superficie con pequeñas partículas de acero u otros materiales para generar una tensión de compresión beneficiosa en la capa exterior.
En el caso de las barras de perforación, el granallado puede mejorar la resistencia a la fatiga al reducir el efecto de las pequeñas imperfecciones superficiales. Dado que la barra está sometida a impactos y rotaciones repetidas, su resistencia a la fatiga es un factor crucial.
El orificio de lavado también puede recibir un tratamiento de granallado interno. La superficie interna está expuesta a aire a alta velocidad, agua y virutas de perforación abrasivas. Mejorar su estado superficial puede prolongar su vida útil y reducir la probabilidad de problemas relacionados con el desgaste interno.
El proceso debe controlarse cuidadosamente. Un tamaño de inyección, intensidad, cobertura o preparación de la superficie inadecuados pueden reducir el beneficio o causar daños indeseados en la superficie.
Enderezado final e inspección
El tratamiento térmico puede provocar pequeñas deformaciones o cambios dimensionales. Por este motivo, las varillas acabadas suelen someterse a un enderezamiento de precisión tras el tratamiento térmico y el granallado.
Una enderezadora hidráulica con indicador de cuadrante puede garantizar que la varilla cumpla con la tolerancia de rectitud requerida. La rectitud es esencial para una rotación estable y una buena calidad del orificio. Una varilla con una desviación excesiva puede aumentar la vibración, acelerar el desgaste de la rosca y contribuir a la desviación del orificio.
La inspección final debe incluir comprobaciones de:
Longitud total y diámetro exterior
Perfil de rosca y ajuste de rosca
Rectitud y excentricidad de la biela
Condición de la superficie
Dureza por tratamiento térmico
Condición del orificio de descarga
Integridad de la soldadura donde se utiliza soldadura por fricción
Cobertura de protección contra la corrosión
Para aplicaciones exigentes, los fabricantes también pueden utilizar ensayos no destructivos adicionales o controles metalúrgicos para verificar la calidad de las soldaduras, la profundidad de la capa endurecida y el estado del material interno.
Protección contra la corrosión y almacenamiento
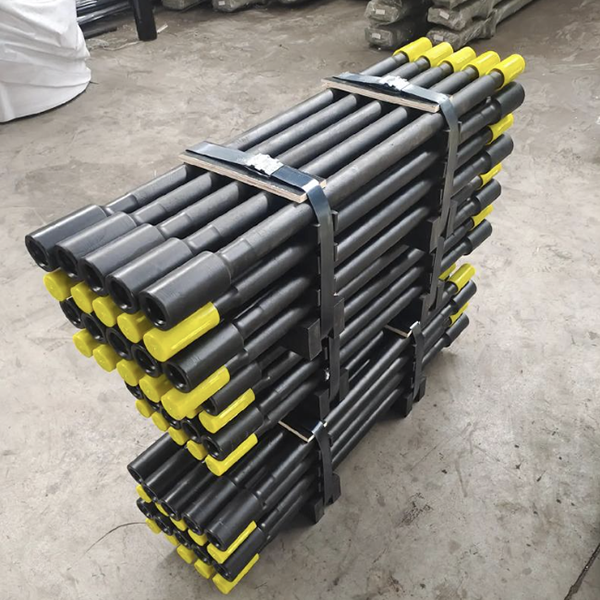
La etapa final consiste en la protección contra la corrosión. Se pueden aplicar recubrimientos o aceites anticorrosivos especiales a la superficie externa de la varilla y al orificio de lavado interno. Esto protege la herramienta durante el transporte, el almacenamiento y los periodos de inactividad.
La corrosión puede dañar las roscas, reducir la calidad de la conexión y generar picaduras que pueden convertirse en un punto de inicio de fatiga. Por lo tanto, un embalaje adecuado, un almacenamiento en seco y la protección de las roscas son fundamentales para mantener la calidad de las varillas de perforación después de su fabricación.
Conclusión
Las barras de perforación hidráulicas se fabrican mediante un proceso que va mucho más allá del simple corte y roscado. Su rendimiento final depende de la inspección del material, el enderezamiento, el mecanizado de precisión, el tratamiento térmico controlado, el endurecimiento superficial, la alineación final y la protección contra la corrosión.
Para los contratistas de perforación, el valor de una barra de perforación debe medirse por la precisión en la perforación, la rectitud estable del pozo, la reducción del tiempo de inactividad y la disminución del costo total de perforación. Para los fabricantes, un control de procesos constante es fundamental para ofrecer barras de perforación que puedan soportar las exigentes condiciones de perforación en roca.



