Cómo los procesos de laminación de acero hueco afectan la vida útil de las barras de perforación H22
Cómo los procesos de laminación de acero hueco afectan la vida útil de las barras de perforación H22
El acero para brocas huecas es la materia prima básica utilizada para fabricar varillas de perforación de roca. Su proceso de laminación influye directamente en la calidad del orificio interno, la microestructura, la resistencia a la fatiga y la vida útil general.
Para las barras de perforación H22 fabricadas con acero 40SiMnCrNiMo, se suelen comparar tres procesos de producción: laminado en caliente con perforación y extracción de núcleos, perforación en caliente seguida de trefilado en caliente y perforación en caliente seguida de laminado en caliente. Cada método genera diferentes condiciones en la superficie interna y, por lo tanto, afecta el rendimiento de la barra de perforación en aplicaciones mineras.
Tres métodos de producción de acero hueco
Laminación en caliente con perforación y núcleo
Este proceso comienza perforando un orificio pasante en una palanquilla de acero macizo con una máquina perforadora de agujeros profundos. A continuación, la palanquilla se lamina en caliente sobre un mandril.
Debido a que el orificio interno se produce mediante mecanizado, la superficie interior es lisa y está libre de los defectos típicos de perforación, como desgarros y rayaduras. Además, ofrece una alta precisión dimensional. Las principales desventajas son un menor aprovechamiento del material, un mayor coste de mecanizado y una menor eficiencia de producción.
Perforaciones calientes y dibujo caliente
En este proceso, el lingote calentado se perfora con una perforadora Mannesmann para formar una pieza hueca. A continuación, la pieza se reduce a la medida deseada mediante trefilado en caliente.
Esta ruta ofrece alta productividad y un elevado rendimiento, lo que la convierte en un proceso habitual para el acero de perforación hexagonal hueca H22. Sin embargo, la operación de perforación puede generar desgarros y microfisuras en la pared interna. Estos defectos pueden convertirse en puntos de inicio de fisuras por fatiga durante la perforación.
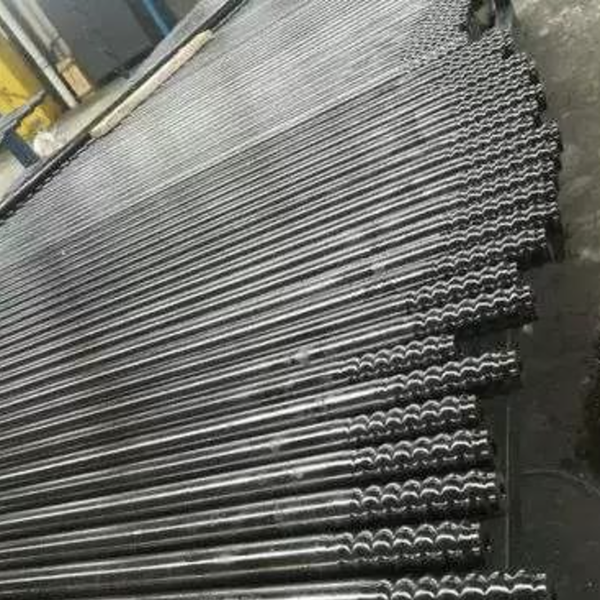
Perforación en caliente y laminado en caliente
Este método también comienza con el perforado en caliente, pero la pieza hueca se reduce mediante laminación en caliente con soporte de mandril en lugar de estirado en caliente.
En comparación con el estirado en caliente, el laminado en caliente produce una deformación más uniforme y una mejor continuidad del metal. Ofrece un mayor potencial para la mejora de la microestructura y una vida útil más prolongada.
La calidad de la superficie interna importa.
La superficie interna del acero hueco es importante porque los defectos dentro del orificio de lavado pueden concentrar la tensión bajo cargas de impacto repetidas.
El acero laminado en caliente perforado y con núcleo suele tener una pared interior lisa, sin defectos de desgarro ni pliegue. Los materiales perforados en caliente pueden presentar distintos grados de desgarro, rayado y oxidación. Entre los dos métodos de perforación en caliente, la perforación seguida de laminación en caliente puede proporcionar una calidad de orificio interno ligeramente superior a la perforación seguida de estirado en caliente.
Resultados de las pruebas de vida útil industrial
En las pruebas de campo, se produjo acero hueco hexagonal H22 a partir de la misma colada de palanquilla 40SiMnCrNiMo utilizando los tres métodos. El proceso de tratamiento térmico posterior se estandarizó y las barras de perforación terminadas se probaron en operaciones de perforación minera.
Las barras de perforación laminadas en caliente, obtenidas mediante perforación y extracción de núcleos, alcanzaron la mayor vida útil promedio. La vida útil promedio de las barras de perforación fabricadas mediante perforación en caliente y trefilado en caliente, así como mediante perforación en caliente y laminado en caliente, fue generalmente similar.
Sin embargo, los modos de falla fueron diferentes. Las varillas perforadas y estiradas en caliente fueron más propensas a sufrir fracturas por fatiga prematuras originadas en el orificio interno. Las varillas perforadas y laminadas en caliente presentaron una estructura más uniforme y mostraron un mayor potencial para una vida útil máxima superior tras una mayor optimización del proceso.
Conclusión
La tecnología de laminación de acero hueco afecta directamente la vida útil de las varillas de perforación. La laminación en caliente con perforación y núcleo ofrece la mejor calidad de orificio interno y un rendimiento óptimo en cuanto a la vida útil, aunque tiene un costo mayor y una menor eficiencia.
El perforado en caliente seguido del laminado en caliente proporciona una deformación más uniforme que el estirado en caliente y ofrece un mayor potencial para mejorar la microestructura y prolongar la vida útil máxima de las barras de perforación H22. Para los fabricantes y contratistas de perforación, controlar la calidad interna del orificio es fundamental para reducir las fallas por fatiga y mejorar la confiabilidad de la perforación de rocas.