
Por qué el cuerpo del botón es más importante de lo que la mayoría de los compradores piensan.
A menudo, la calidad de una broca de botón se juzga por lo primero que se ve: los botones de carburo.
Tiene sentido. Los botones son los puntos de corte. Golpean la roca, la aplastan y sufren el mayor desgaste. Pero la fiabilidad del carburo depende de la resistencia del cuerpo de acero que lo sujeta.
Cuando una broca de botón roscada falla prematuramente, la causa no siempre reside en el grado del carburo ni en los parámetros de perforación. El problema puede comenzar mucho antes, en la forma en que se fabricó el cuerpo de la broca.
El cuerpo de la broca debe sujetar firmemente los insertos de carburo, transmitir la energía del impacto a través de la sarta de perforación, resistir la rotación y el desgaste abrasivo, y soportar ciclos de tensión repetidos en roca dura. Su resistencia, tenacidad, precisión dimensional y estructura interna influyen en la vida útil de la broca.
Por eso es importante el método de fabricación.
El cuerpo es la base estructural de un botón.
El cuerpo de una broca para roca trabaja en un entorno exigente. Cada impacto se transmite a través del adaptador del vástago y la varilla de perforación antes de llegar a la broca. El cuerpo debe transferir esa energía a los botones de carburo sin agrietarse, deformarse ni permitir que se aflojen los alojamientos de los botones.
Al mismo tiempo, la broca gira bajo carga. Los recortes y el agua de lavado se desplazan a través de la cara y los conductos de lavado. La conexión roscada se aprieta y afloja repetidamente, y se somete a vibraciones.
Un buen cuerpo bit debe equilibrar necesidades contrapuestas:
Alta resistencia para resistir la deformación
Resistencia para sobrevivir a impactos repetidos
Resistencia al desgaste alrededor de las roscas y las características de lavado.
Geometría precisa del ojal
Dimensiones estables para un acoplamiento fiable con la sarta de perforación.
Propiedades del material consistentes de un lote a otro.
Ninguna propiedad por sí sola es suficiente. Un cuerpo muy duro pero frágil puede agrietarse al impacto. Un cuerpo resistente pero demasiado blando puede desgastarse rápidamente o perder soporte alrededor de los botones de carburo. El proceso de fabricación ayuda a determinar si se logra ese equilibrio.
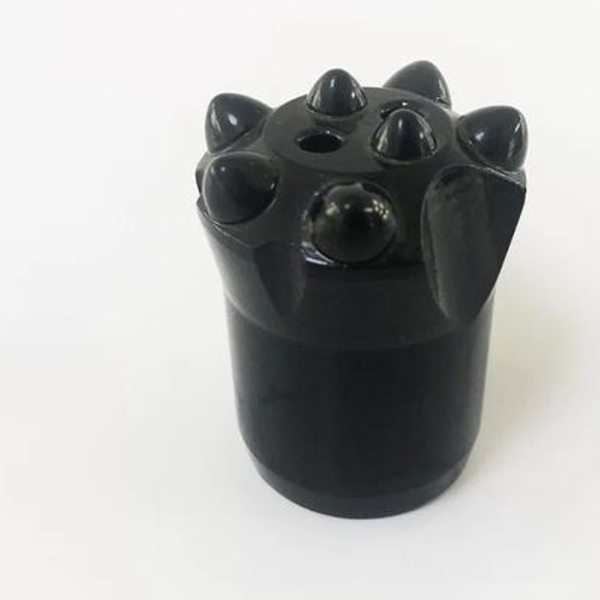
Cuatro formas comunes de hacer el cuerpo de un botón
Los fabricantes pueden utilizar mecanizado, extrusión en frío, extrusión en caliente o forjado en caliente para dar forma al cuerpo de una broca de botón. Cada método tiene sus ventajas y limitaciones.
El mecanizado es sencillo. Se puede cortar una pieza a partir de una barra de metal para obtener la forma externa deseada. Esto puede ser útil para prototipos, series cortas o diseños simples. Sin embargo, puede generar más desperdicio de material y no mejora el flujo interno del metal ni corrige las discontinuidades internas que puedan existir en el material inicial. Para una pieza que estará expuesta a impactos de alta frecuencia, esto es importante.
La extrusión en frío puede mejorar la densidad y el aprovechamiento del material, pero la carga de conformado es elevada. Requiere equipos adecuados y herramientas robustas. Generalmente, resulta más práctica para componentes más pequeños y sencillos o para condiciones de producción estrictamente controladas.
La extrusión en caliente reduce parte de la resistencia a la deformación que se observa en el conformado en frío. Sin embargo, su capacidad de conformado y el margen de control del proceso aún pueden limitar su idoneidad para cuerpos de brocas de botón más grandes o complejos.
El forjado en caliente se utiliza ampliamente para componentes de herramientas de impacto, ya que combina la deformación plástica a alta temperatura con el conformado controlado del molde. Cuando se diseña y controla adecuadamente, el proceso puede producir formas casi definitivas, mejorar el flujo de material y facilitar una producción en volumen eficiente.
Esto no significa que todas las brocas forjadas en caliente sean automáticamente superiores. La calidad de las herramientas, la selección del acero, el control de la temperatura, la secuencia de forjado, el tratamiento térmico, el mecanizado y la inspección siguen determinando el resultado final. Sin embargo, el proceso proporciona una sólida base para aplicaciones exigentes de perforación de rocas.
Por qué el forjado cambia la estructura interna
La principal ventaja del forjado no es simplemente que hace que la pieza parezca el cuerpo de un botón.
Durante la deformación controlada, el metal puede volverse más denso y estructuralmente más continuo. Se pueden reducir los huecos o discontinuidades internas. El flujo de grano se puede dirigir alrededor de la geometría de la pieza. En zonas críticas de soporte de carga, esto puede proporcionar una mayor resistencia a la fatiga que un cuerpo formado únicamente mediante la eliminación de material de una barra.
Piensa en lo que experimenta la broca durante su funcionamiento. Su estructura no soporta una carga uniforme y constante. Se ve sometida a golpes, torsiones, lavados, calentamientos, enfriamientos y vibraciones miles de veces. Pequeñas debilidades internas pueden convertirse en el punto de partida de daños por fatiga.
Un proceso de forjado bien diseñado ayuda a colocar el material donde debe funcionar.
También puede favorecer una estructura más uniforme antes del tratamiento térmico final. El tratamiento térmico ajusta la dureza y la tenacidad finales, pero funciona mejor cuando el material de partida ya es uniforme.
La precisión sigue siendo importante después de la forja.
El forjado no elimina el mecanizado. Cambia lo que el mecanizado necesita hacer.
Una pieza forjada con dimensiones casi finales reduce la cantidad de material que debe eliminarse posteriormente. De esta forma, el fabricante puede centrar el mecanizado en las características críticas: roscas, orificios para ojales, conductos de lavado, caras y transiciones precisas.
Esto es importante porque el rendimiento de los botones depende tanto de la geometría como del material.
Los botones de carburo requieren un diámetro, profundidad, espaciado y asiento de orificio correctos. El diseño de la cara debe permitir una rotura de roca y una eliminación de recortes eficientes. Las roscas deben tener una forma y un acoplamiento precisos. Los orificios de lavado deben colocarse y acabarse de manera que funcionen sin generar concentraciones de tensión innecesarias.
Cuando el cuerpo forjado es dimensionalmente estable, estas operaciones de acabado resultan más fáciles de controlar. Menos cortes innecesarios también pueden traducirse en un mejor aprovechamiento del material y una producción más eficiente.
El control de procesos separa un bit seguro de uno arriesgado.
El proceso de forjado en caliente tiene su propia disciplina.
La temperatura de calentamiento debe coincidir con el tipo de acero y el diseño del molde. Un calor insuficiente puede dificultar el conformado y aumentar la carga sobre el troquel. Un calor excesivo puede dañar la estructura granular, aumentar la oxidación y acortar la vida útil del troquel. La temperatura debe controlarse durante todo el proceso, no estimarse por su apariencia.
El estado del troquel también es importante. Un troquel desgastado o con una refrigeración deficiente puede afectar las dimensiones, la calidad de la superficie y la repetibilidad. Los fabricantes deben controlar la temperatura, la lubricación, la alineación y el mantenimiento del troquel para obtener una producción constante.
A continuación, se procede al tratamiento térmico. La pieza forjada aún necesita un ciclo térmico controlado para desarrollar las propiedades finales requeridas. La limpieza, la uniformidad del calentamiento, el temple, el revenido y la inspección siguen siendo esenciales.
En otras palabras, la forja no es un atajo para eludir el control de calidad. Es una etapa más dentro de un sistema de calidad.
Qué deben preguntar los compradores a un proveedor de piezas de botón
Un comprador no necesita ser metalúrgico. Pero unas cuantas preguntas prácticas pueden revelar si un proveedor comprende el producto más allá de su apariencia superficial.
Pregunte cómo se forma el cuerpo de la broca. Pregunte qué grados de acero se utilizan para la aplicación prevista. Pregunte cómo se controlan los orificios, las roscas y las características de lavado. Pregunte qué tratamientos térmicos y controles de dureza se realizan. Pregunte si el proveedor puede adaptar la broca a las condiciones de su roca, modelo de taladro, rosca de la varilla y patrón de operación.
Observe también los resultados que importan en el terreno:
Vida útil estable del indicador
Retención segura mediante botón de carburo
Conexiones roscadas fiables
Resistencia al agrietamiento de la carrocería
Rendimiento de penetración constante
Coste predecible por metro perforado
Una broca de botón no es simplemente un conjunto de plaquitas de carburo. Es un sistema mecánico cuidadosamente ensamblado. El cuerpo de la broca es lo que mantiene unido ese sistema.
Cuando el cuerpo de la broca se fabrica con el proceso adecuado y se controla con cuidado, el resto tiene muchas más posibilidades de ofrecer el rendimiento que espera el equipo de perforación.



