
Extrusión en caliente para brocas cónicas: una vía práctica para mejorar la fabricación de herramientas de perforación de rocas.
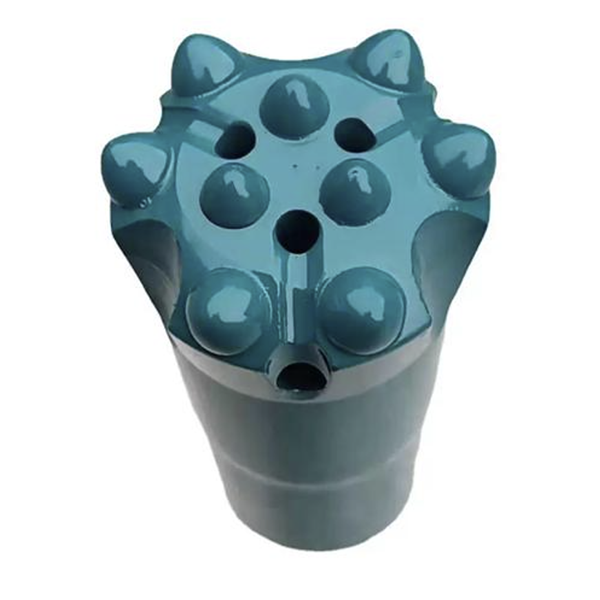
Las brocas cónicas son componentes esenciales en numerosas aplicaciones de perforación y exploración. Operan en entornos abrasivos, soportan impactos repetidos y se consumen en grandes cantidades en proyectos de minería, canteras, perforación geotécnica y construcción. Debido a estas condiciones, los fabricantes deben encontrar el equilibrio entre la resistencia de la broca, la consistencia dimensional, la eficiencia de producción y el costo del material.
La fabricación tradicional de brocas cónicas suele comenzar con barras redondas y se basa en procesos de torneado, fresado y otros cortes para obtener la forma final. Este método es conocido y flexible, pero también puede presentar varios desafíos. Los perfiles complejos requieren más tiempo de mecanizado, el aprovechamiento del material puede ser bajo y la interrupción del flujo de metal causada por el corte puede reducir la resistencia a la fatiga en zonas sometidas a altas tensiones.
La extrusión en caliente ofrece otra opción de fabricación para determinados diseños de brocas cónicas. Al conformar una pieza en bruto calentada a una temperatura controlada inferior a la de recristalización del material, los fabricantes pueden reducir la resistencia a la deformación manteniendo un buen control dimensional y un flujo de grano interno más continuo. Para los fabricantes de herramientas de perforación, el objetivo no es simplemente sustituir el mecanizado, sino crear un proceso de producción más estable que garantice la calidad, la productividad y la fiabilidad a largo plazo de las herramientas.
¿Por qué es importante el método de conformado con broca cónica?
Una broca debe transferir eficientemente la energía del impacto desde la sarta de perforación a la roca. Por lo tanto, el cuerpo de la broca debe resistir cargas repetidas, vibraciones, desgaste y el riesgo de agrietamiento por fatiga. La calidad de fabricación influye directamente en este rendimiento.
Cuando un componente cónico se fabrica principalmente mediante mecanizado, se puede eliminar una gran cantidad de material de la barra original. Esto puede aumentar el desperdicio y alargar los tiempos de ciclo. Además, el mecanizado deja al descubierto la estructura metálica original en lugar de guiar el flujo de fibras alrededor de la forma final.
Un proceso de conformado permite conservar mejor el material y facilita que las líneas de flujo internas se adapten al contorno externo de la pieza. En principio, esto puede resultar beneficioso para componentes sometidos a cargas cíclicas. Sin embargo, el resultado final depende de muchos factores, como la selección del material, el control del calentamiento, el diseño del molde, la lubricación, la fuerza de conformado, el tratamiento térmico y la inspección de calidad.
Por este motivo, la extrusión en caliente debe considerarse un sistema de fabricación controlado, en lugar de un único paso de producción.
¿Qué es la extrusión en caliente?
Los procesos de extrusión suelen dividirse en extrusión en frío, extrusión en caliente y extrusión en caliente, según la temperatura de conformado.
La extrusión en frío ofrece una excelente precisión dimensional y calidad superficial, pero la resistencia a la deformación del material es relativamente alta. Esto aumenta la capacidad de prensado y la carga de la herramienta necesarias. Las piezas conformadas en frío también pueden requerir un tratamiento adicional para controlar el endurecimiento por deformación.
La extrusión en caliente reduce significativamente la resistencia al conformado, pero puede provocar una mayor oxidación, una menor precisión dimensional y posibles problemas con la calidad de la superficie.
La extrusión en caliente busca ofrecer una solución intermedia. La pieza se calienta por encima de la temperatura ambiente, pero por debajo del punto de recristalización. A la temperatura adecuada, el material se moldea con mayor facilidad que en la extrusión en frío, evitando algunos de los problemas de escala y control dimensional asociados con el conformado a alta temperatura.
Para la fabricación de brocas cónicas, la extrusión en caliente puede ofrecer varias ventajas potenciales:
Menor fuerza de conformado en comparación con la extrusión en frío.
Mejor control dimensional que muchos métodos de conformado en caliente.
Reducción del desperdicio de material en comparación con las operaciones de corte extensas.
Posible mejora del flujo de metal alrededor del perfil de la pieza.
Adecuado para la producción en grandes volúmenes cuando el utillaje y el control del proceso están bien establecidos.
Ruta de proceso para una broca cónica extruida en caliente
Un proceso típico comienza con la selección del diámetro y la longitud adecuados de la pieza en bruto. Es fundamental dimensionar la pieza con precisión para minimizar la deformación excesiva y, al mismo tiempo, asegurar que haya suficiente material para llenar la cavidad del troquel. Una buena preparación de la pieza en bruto favorece un llenado estable, reduce el riesgo de defectos y ayuda a proteger los troqueles de conformado.
La pieza se calienta a la temperatura de conformado especificada. El rango de temperatura exacto depende del tipo de acero, la geometría de la pieza, el nivel de deformación y las capacidades del equipo. Para aceros aleados de carbono medio, como el 40Cr, la discusión técnica original indica que un rango de conformado en caliente controlado puede reducir la resistencia a la deformación, evitando al mismo tiempo la oxidación superficial severa asociada con temperaturas considerablemente más altas.
El calentamiento por inducción es muy útil porque proporciona un calentamiento rápido y repetible. Sin embargo, es necesario verificar la temperatura objetivo mediante ensayos de proceso y monitorización de la producción. El sobrecalentamiento puede aumentar la oxidación y la formación de cascarilla superficial, mientras que un calentamiento insuficiente puede incrementar la carga de conformado y acelerar el desgaste del troquel.
Tras el calentamiento, se aplica lubricante a la pieza y a la cavidad de la matriz. La pieza en bruto se coloca en la matriz, se posiciona con precisión y se le da forma mediante presión. La matriz se abre tras la carrera de conformado y un sistema de expulsión retira la pieza terminada.
Esto parece sencillo, pero cada etapa requiere control. Un calentamiento desigual, una lubricación deficiente, un tamaño incorrecto de la pieza en bruto o una alineación inestable de la matriz pueden provocar un llenado incompleto, adherencia, variación dimensional o fallo prematuro de la herramienta.
El papel de la lubricación
La lubricación es uno de los aspectos más importantes de la extrusión en caliente. Un lubricante debe reducir la fricción, proteger la superficie de la matriz, facilitar el flujo de la pieza hacia la cavidad y mantener su eficacia a la temperatura de conformado.
Para la producción de brocas cónicas, el sistema de lubricación puede incluir materiales a base de grafito u otras formulaciones de alta temperatura adecuadas para el proceso seleccionado. El lubricante debe adherirse de forma fiable a la superficie de la matriz y crear una película estable durante el conformado. Si la lubricación es inconsistente, la carga de la prensa puede aumentar, el acabado superficial puede deteriorarse y la matriz puede desgastarse más rápidamente.
Los fabricantes deben validar el rendimiento del lubricante mediante ensayos que consideren la temperatura de conformado, el tiempo de permanencia, la presión, el material de la herramienta y la geometría de la pieza. Un lubricante que funciona bien en una prensa o diseño de matriz puede no tener el mismo rendimiento en otro entorno de producción.
Consideraciones sobre el diseño de matrices
El diseño de la matriz influye considerablemente en la estabilidad y la viabilidad comercial de un proceso de extrusión en caliente. Las piezas cónicas suelen tener diámetros variables y contornos complejos, por lo que la matriz debe guiar el flujo del material sin generar fricción excesiva ni concentración de tensiones localizadas.
Una estructura de matriz dividida puede ser útil para extraer brocas cónicas preformadas. El ángulo de conicidad de las superficies de contacto de la matriz es particularmente importante. Si la conicidad es excesiva, las superficies de contacto pueden separarse bajo carga. Si es demasiado pequeña, la matriz puede dificultarse o perder estabilidad durante el proceso.
En la discusión técnica original, se identificó una conicidad de 15 grados como referencia efectiva en el diseño probado. Este valor no debe considerarse una especificación universal. Se trata de una referencia de proceso que debe confirmarse con el material, el tamaño de la pieza, el tonelaje de la prensa y la estructura del troquel utilizados en la producción.
Un mecanismo de expulsión fiable también es esencial. Si la broca cónica formada permanece firmemente enganchada en la cavidad del punzón o la matriz, su extracción manual puede ralentizar el ciclo y generar riesgos para la seguridad. Un sistema de parada y expulsión bien diseñado ayuda a separar la pieza de trabajo de la herramienta y garantiza la continuidad de la producción.
Beneficios de la producción y control de calidad
En comparación con un proceso predominantemente mecanizado, la extrusión en caliente puede mejorar el aprovechamiento del material y reducir el número de operaciones de corte. También puede aumentar la eficiencia de producción para piezas repetibles de alto volumen. Esta tecnología resulta especialmente atractiva cuando la geometría de la pieza es lo suficientemente compleja como para ralentizar el mecanizado, pero lo suficientemente estandarizada como para justificar el uso de herramientas específicas.
Sin embargo, la extrusión en caliente no es automáticamente la mejor opción para todas las brocas cónicas. Es necesario considerar la inversión en herramientas, el mantenimiento de la matriz, la capacidad de la prensa, la consistencia del material y los recursos de control de calidad.
Un plan de inspección riguroso debe incluir verificaciones dimensionales, del estado de la superficie, de la dureza tras cualquier tratamiento térmico necesario y la evaluación de defectos internos cuando la aplicación lo requiera. Los fabricantes también deben controlar la fuerza de conformado, la temperatura de la pieza en bruto, el estado de lubricación y las tendencias de desgaste del troquel. Estos registros facilitan la identificación de desviaciones del proceso antes de que se conviertan en un problema de calidad.
Conclusión
La extrusión en caliente ofrece una vía prometedora para la fabricación de brocas cónicas y otros componentes de herramientas de perforación de roca que requieren resistencia, uniformidad y una producción eficiente. Al combinar un calentamiento controlado, una lubricación adecuada, un diseño de matriz estable y una eyección fiable, los fabricantes pueden reducir la resistencia al conformado manteniendo una precisión dimensional útil y mejorando el aprovechamiento del material.
La lección más importante es que el proceso de conformado debe diseñarse como un sistema integral. La temperatura, la geometría de la pieza en bruto, las herramientas, la lubricación, la capacidad de la prensa y los estándares de inspección interactúan entre sí. Con una validación rigurosa, la extrusión en caliente puede convertirse en un método de fabricación valioso para las empresas de herramientas de perforación que buscan mejorar tanto la productividad como la durabilidad del producto.



