
El detalle sucio que puede arruinar una broca de botón roscada antes de que llegue a la mina.
Una broca de botón roscada puede fabricarse con el acero adecuado, mecanizarse con las dimensiones correctas y equiparse con los botones de carburo apropiados. Aun así, puede fallar prematuramente debido a algo que parece casi inofensivo: una fina capa de aceite.
El aceite, el fluido de mecanizado, las virutas metálicas, la cascarilla de óxido y el polvo del taller son fáciles de pasar por alto antes del tratamiento térmico. Después, son difíciles de ignorar.
En el caso de una broca para perforación de roca, el tratamiento térmico es fundamental para que el acero adquiera resistencia, tenacidad y resistencia al desgaste. Si la superficie se contamina antes del ciclo de calentamiento y enfriamiento, este tratamiento puede resultar irregular. Esto puede provocar puntos blandos, dureza inconsistente, deformación, agrietamiento o una menor vida útil.
El problema no siempre se manifiesta en la fábrica. Una broca puede pasar una inspección visual rápida y solo revelar su debilidad después de comenzar a recibir impactos repetidos bajo tierra.
Por eso, una limpieza adecuada de la superficie no es una tarea doméstica. Forma parte del control de calidad de las brocas roscadas.
Una superficie limpia ayuda a que el tratamiento térmico funcione de manera uniforme.
Antes del temple, el cuerpo de la broca necesita calentarse y enfriarse de la forma más uniforme posible.
Cuando el aceite o el fluido de corte permanecen en la superficie, pueden carbonizarse a altas temperaturas. Esto puede generar un aislamiento localizado que altera la velocidad de calentamiento o enfriamiento de las distintas partes de la broca. En la práctica, una zona de la broca puede experimentar un historial térmico diferente al de otra.
Esto supone un problema, ya que una broca de botón roscada no tiene una forma sencilla. Presenta orificios para botones, conductos de lavado, raíces de rosca, ranuras y variaciones en el espesor de la sección. Estas características ya de por sí dificultan el control de la temperatura. La contaminación superficial añade otra variable incontrolable.
Un punto débil localizado puede reducir la resistencia al desgaste alrededor de la rosca o la superficie del cuerpo. Un endurecimiento irregular puede afectar la respuesta del cuerpo ante un impacto. En casos más graves, el estrés térmico puede contribuir a la deformación o el agrietamiento.
El objetivo no es simplemente que la broca tenga un aspecto limpio. El objetivo es eliminar cualquier elemento que interfiera con una transferencia de calor estable y repetible.
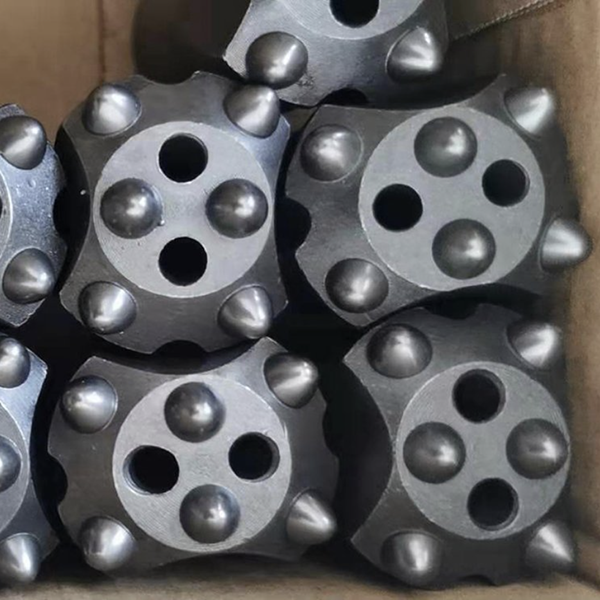
Las virutas y la cal causan sus propios problemas.
El petróleo no es la única preocupación.
Las virutas metálicas y la capa de óxido pueden impedir que el medio de enfriamiento entre en contacto uniforme con el acero. Si el enfriamiento es irregular, la microestructura resultante puede variar de una zona a otra. Esta variación puede afectar la dureza, la tenacidad y la resistencia a la fatiga.
En el caso de una broca para perforación de roca, la consistencia es tan importante como el rendimiento óptimo.
El cuerpo de la broca debe transferir la energía del impacto de manera eficiente, sujetando firmemente los botones de carburo. Debe resistir el desgaste abrasivo causado por la roca triturada y los recortes. Debe proteger la conexión roscada durante los ciclos de perforación repetidos. Un punto débil puede provocar que toda la herramienta pierda fiabilidad.
Las raíces de las roscas y las transiciones alrededor de los sistemas de descarga merecen especial atención. Estas son zonas donde ya se concentran las tensiones. Si además reciben un tratamiento térmico irregular debido a una limpieza deficiente, aumenta el riesgo de daños prematuros.
Un proveedor de brocas puede tener un buen tipo de acero y un horno adecuado, pero ninguno de los dos puede compensar por completo la entrada de una superficie contaminada en el proceso.
Las piezas sucias también dañan el sistema de enfriamiento.
La limpieza de la superficie protege algo más que el cuerpo de la broca. Protege el equipo que la trata.
Cuando el aceite, las virutas, la cascarilla u otros residuos entran en un sistema de enfriamiento con aceite, agua o baño de sal, pueden reducir la estabilidad del medio. El aceite de enfriamiento puede oscurecerse, degradarse o perder las propiedades necesarias para un enfriamiento controlado. Las partículas sólidas pueden contaminar los sistemas de circulación, obstruir las boquillas y provocar un flujo irregular.
Eso significa que un lote mal preparado puede afectar también a los lotes posteriores.
El costo no se limita al reemplazo del fluido o al mantenimiento del equipo. Cuando las condiciones de refrigeración se vuelven menos predecibles, el fabricante se enfrenta a un problema de control de calidad más amplio. Un proceso que debería ser repetible comienza a producir resultados que varían de una pieza a otra.
Para los contratistas mineros, esto es importante porque las variaciones se traducen en tiempo de inactividad. Una broca roscada que se desgasta o se agrieta inesperadamente puede interrumpir la perforación, complicar el cambio de herramientas y aumentar el costo por metro perforado.
Una fabricación fiable se construye eliminando las fuentes de variación antes de que entren en el proceso.
La seguridad debe incluirse en la etapa de limpieza.
Existe otra razón para tomarse la limpieza en serio: la seguridad.
El aceite y los residuos volátiles pueden generar humo, arder o crear condiciones peligrosas en equipos de alta temperatura. En entornos de calefacción cerrados, la contaminación puede aumentar el riesgo de incendio. Los vapores también pueden afectar la calidad del aire del taller y exponer innecesariamente a los operarios.
Eso convierte la fase de limpieza en una cuestión de control de la producción y, al mismo tiempo, en una cuestión de control de la seguridad.
Un proceso riguroso debe definir qué se debe eliminar, cómo se inspecciona la pieza y cómo se protegen los componentes limpios antes de introducirlos en el horno. Los detalles varían según la fábrica, el material y el sistema de tratamiento térmico, pero el principio sigue siendo el mismo: evitar que residuos desconocidos entren en un proceso térmico crítico.
Qué debe incluir una comprobación práctica previa al tratamiento térmico.
Antes de que el cuerpo de una broca roscada entre en tratamiento térmico, los fabricantes deben contar con un procedimiento de inspección claro. Este debe confirmar que la pieza esté libre de aceite visible, fluido de corte, virutas, cascarilla suelta, polvo y otros contaminantes.
El proceso también debe prestar atención a áreas que son fáciles de pasar por alto:
raíces de los hilos y relieves de los hilos
Agujeros y ranuras de lavado
Bordes con ojales y transiciones del cuerpo
Superficies hundidas donde se puede acumular el fluido de mecanizado.
Piezas que han estado en espera entre el mecanizado y el tratamiento térmico.
Una pieza limpia debe permanecer limpia. Un manejo inadecuado después de la inspección puede echar por tierra el trabajo realizado rápidamente. Las áreas de almacenamiento, los soportes de transferencia, los guantes y los accesorios influyen en si los contaminantes regresan antes de que comience el ciclo del horno.
Por eso, los fabricantes más importantes consideran la limpieza como un paso del proceso documentado, no como una instrucción informal.
La calidad se construye antes de que se cierre la puerta del horno.
En las herramientas de perforación de rocas, no existe un único paso que garantice la calidad. La selección del acero, el forjado, el mecanizado, el tratamiento térmico, la instalación del botón de carburo, la precisión de la rosca y la inspección final trabajan en conjunto.
Pero el tratamiento térmico es particularmente implacable. Puede convertir una broca bien fabricada en una herramienta de perforación duradera, o bien dejar al descubierto todos los atajos tomados anteriormente en la producción.
La limpieza de la superficie puede no ser la parte más visible de la fabricación de botones. Los clientes rara vez preguntan al respecto al principio. Sin embargo, es uno de los detalles que distingue un proceso controlado de uno improvisado.
Un cuerpo de broca limpio permite que el proceso de tratamiento térmico cumpla su función a la perfección. Esto se traduce en una dureza más uniforme, una resistencia más fiable, una mayor durabilidad de la rosca y menos sorpresas desagradables una vez que la herramienta trabaja en roca dura.
Para cualquiera que compre brocas roscadas para botones, la lección es sencilla: pregunte cómo controla el proveedor el proceso antes del tratamiento térmico, no solo qué sucede después.



