Mecanizado de brocas de botón roscadas: 5 controles que protegen la vida útil de la herramienta
¿Por qué el mecanizado de las brocas roscadas determina su vida útil?
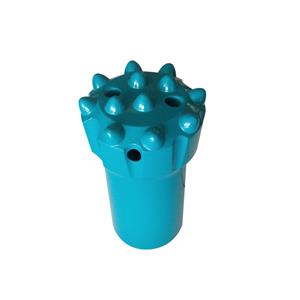
Una broca de botón roscada puede parecer perfecta al salir del taller y aun así perder energía de impacto durante su primer uso. El problema suele estar oculto en el interior del vástago: la referencia de mecanizado cambió entre operaciones, quedó una esquina afilada junto a una ranura para virutas o una rebaba dañó la varilla de perforación correspondiente.
El cuerpo del vástago no es simplemente una pieza de acero que sujeta los botones. Transfiere la energía del impacto, soporta la conexión roscada, guía la rotación y facilita la eliminación del polvo de roca. Por lo tanto, pequeños errores de mecanizado pueden convertirse en problemas de montaje, carga desigual, concentración de tensiones y fallos prematuros.
Los siguientes controles constituyen la base del mecanizado fiable de brocas roscadas para botones.
1. Utilice un único punto de referencia de mecanizado durante todo el proceso.
Debe utilizarse el mismo sistema de referencia para el torneado del diámetro exterior, el roscado y el fresado de las ranuras de evacuación de virutas. Modificar dicho sistema durante la producción puede generar errores de coaxialidad.
Aunque la broca pueda superar una inspección visual básica después de esto, la rosca, el diámetro exterior y los conductos de virutas podrían dejar de estar alineados. Una vez que la broca trabaja bajo impacto, esta desalineación puede generar un contacto irregular y reducir la eficiencia de la transferencia de energía.
Un proceso estable comienza con un plan de referencia claro, una sujeción consistente y una verificación después de cada cambio importante en la configuración.
2. Tratar el hilo como un componente de transferencia de energía.
La rosca es la conexión principal entre la broca y la varilla de perforación correspondiente. Debe cumplir con los requisitos del plano en cuanto a tamaño, paso, perfil y tolerancia de la rosca.
Una holgura excesiva puede desperdiciar energía de impacto y acelerar el desgaste de las superficies de contacto. Una holgura demasiado pequeña puede dificultar el montaje o provocar que la conexión se atasque. Ninguna de estas condiciones es aceptable en una operación de perforación de producción.
La inspección de la calidad de la rosca debe abarcar más que el diámetro nominal. La superficie de la rosca, la zona de alivio y el extremo de la rosca deben estar libres de arañazos, abolladuras, rebabas y óxido. Estos defectos pueden interferir con el montaje y convertirse en puntos de inicio de daños por fatiga.
Para quienes compran brocas para perforación de roca, es fundamental verificar siempre la rosca y las especificaciones de la varilla correspondiente. Una buena broca no puede compensar una conexión incompatible.
3. Deje que el polvo de roca salga limpio.
Las ranuras y orificios de evacuación de virutas deben mecanizarse según la ubicación y las dimensiones indicadas en el plano. Su función es proporcionar a la roca triturada una salida segura del orificio. Si el conducto está mal posicionado o se obstruye, el polvo puede acumularse alrededor de la broca, aumentando la fricción, el calor y el desgaste.
La boca, el fondo y los bordes de la ranura deben tener una transición R adecuada. Las esquinas afiladas son peligrosas por dos razones: pueden atrapar polvo de roca y generan concentración de tensiones bajo impactos repetidos.
El mismo principio se aplica a cada transición en el cuerpo de la caña:
El cuerpo cónico hasta el diámetro exterior
El diámetro exterior hasta la cara final
La ranura para virutas en la sección roscada
Cualquier otro cambio en la sección que se muestra en el dibujo
Estas áreas deben seguir el radio de redondeo especificado en lugar de utilizar una transición abrupta de 90 grados. Tras el mecanizado, es útil realizar una simple comprobación manual. El operario debe palpar si hay escalones, bordes elevados o rebabas que podrían no ser evidentes en una inspección visual rápida.
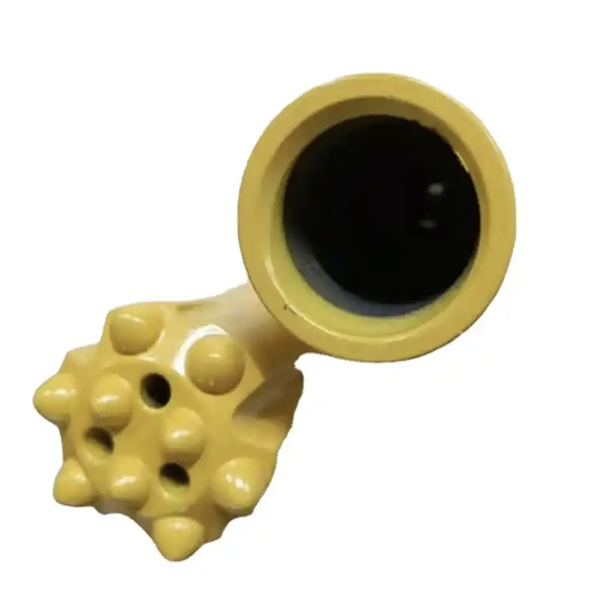
4. Elimine las rebabas de las superficies con el mismo cuidado con el que las mecaniza.
El desbarbado completo es un requisito básico, no un simple acabado estético. Se debe prestar especial atención a las raíces de las roscas, los bordes del perfil y las esquinas de la ranura de alivio.
Un método práctico consiste en el acabado manual controlado con papel abrasivo fino. El objetivo es eliminar la rebaba sin alterar el perfil de rosca ni el radio de transición. Cualquier rebaba restante puede rayar la varilla de perforación durante el montaje, haciendo que una rosca bien hecha parezca mal ajustada.
Tras desbarbar, la broca debe limpiarse para que no queden partículas abrasivas, fragmentos de óxido ni virutas sueltas dentro de la conexión roscada o los conductos de lavado.
5. Haga de la inspección parte de cada operación crítica.
La inspección no debe esperar hasta que la pieza terminada llegue a la estación de inspección final. Cada operación de mecanizado crítica debe someterse a una verificación del 100%.
Las dimensiones de la rosca deben comprobarse con calibres pasa/no pasa. La superficie de la rosca, la zona de alivio y los radios de transición deben revisarse visualmente y al tacto. Esta combinación permite detectar tanto errores dimensionales como defectos superficiales.
La inspección final debe incluir un montaje de prueba utilizando el calibre de rosca y una varilla de perforación estándar compatible. La varilla debe entrar suavemente, sin atascarse ni presentar resistencia anormal. Al apretar, el par de apriete debe ser uniforme, sin un aumento repentino en un punto.
Esta prueba de ajuste final relaciona la medición realizada en el taller con las condiciones reales de uso. Una broca que supera la comprobación de diámetro pero se atasca durante el montaje no está lista para su uso.
6. El equipo es importante, pero la disciplina en los procesos lo es aún más.
Algunos fabricantes de herramientas en el extranjero utilizan centros de mecanizado multieje y concentran la mayoría de las operaciones de mecanizado de vástagos en un único sistema de producción. Este enfoque generalmente requiere una inversión considerable en equipos y puede proporcionar una calidad estable con menor mano de obra. Su limitación puede ser un menor rendimiento de mecanizado.
Muchos fabricantes nacionales utilizan procesos distribuidos, maquinaria especializada y, en algunos casos, manipulación robótica. Esta configuración puede proporcionar alta eficiencia, menor inversión en equipos y una calidad estable cuando el proceso se controla adecuadamente.
La lección importante es que las etiquetas de los equipos no garantizan el rendimiento de la broca. El control de referencia, la inspección de la rosca, la calidad de la transición, el desbarbado y el montaje de prueba final son los factores que determinan si la broca roscada terminada funciona de manera consistente.
7. Una lista de verificación práctica para la liberación
Antes de autorizar el envío de una broca de botón roscada, el equipo de producción o de calidad debe confirmar lo siguiente:
La revisión del plano, el estándar de rosca y el dato de mecanizado son correctos.
El tamaño, el paso y el perfil de la rosca cumplen con los estándares de calibración adecuados.
Las superficies de las roscas y las zonas de alivio están libres de arañazos, abolladuras, rebabas y incrustaciones.
Las ranuras y orificios de evacuación de virutas coinciden con la posición y las dimensiones especificadas.
Todas las transiciones tienen el radio requerido y no presentan esquinas puntiagudas.
La broca completa ha sido desbarbada y limpiada.
El montaje de prueba con la varilla de perforación estándar es sencillo y el par de apriete es uniforme.
Los registros de inspección pueden rastrearse hasta el lote de mecanizado.
¿Qué preguntas deben hacer los compradores a su proveedor de brocas?
Al comparar brocas para botones roscadas, no se limite a preguntar sobre la calidad del botón o el precio unitario. Pregunte también cómo el proveedor controla el cuerpo roscado del vástago.
Un proveedor fiable debe poder explicar el estándar de rosca, la varilla de perforación compatible, el plano de referencia de mecanizado, el diseño de la ranura, el método de desbarbado y el procedimiento de inspección. Estos detalles son importantes cuando la broca debe utilizarse con varillas de extensión, adaptadores de vástago o un sistema completo de perforación de roca.
Para los clientes de Gaea Rock, combinar la broca roscada con la varilla de perforación y los componentes de perforación de roca adecuados garantiza una transferencia de energía fiable desde la broca hasta la cara de corte. La conexión correcta, la evacuación eficiente de las virutas y un proceso de mecanizado preciso protegen la productividad y la vida útil de la herramienta.
Una broca de botón roscada se gana su vida útil mucho antes de llegar a la roca. Comienza con un punto de referencia estable, roscas precisas, transiciones suaves, desbarbado completo e inspección que no deja lugar a conjeturas.