
Acero para brocas de botón caliente en perforación de rocas
Las brocas de botón roscadas son herramientas fundamentales para equipos de perforación hidráulica, operaciones mineras, proyectos de túneles y aplicaciones en canteras. Deben transferir energía de impacto de alta frecuencia a la roca dura, a la vez que resisten la abrasión, la vibración, la corrosión y las cargas repetidas.
Una broca de botón no es simplemente un cuerpo de acero con botones de carburo instalados. Su rendimiento depende de la interacción entre la geometría de la broca, el grado del carburo, el método de retención de los botones, el acero del cuerpo, el tratamiento térmico, la precisión del mecanizado, el diseño del sistema de lavado y las condiciones de operación.
Para perforaciones exigentes de profundidad media y grande, la inserción en caliente se considera un método eficaz para fijar los botones de carburo. Sin embargo, este método impone requisitos especiales al acero utilizado para el cuerpo de la broca. El material debe proporcionar suficiente expansión durante el calentamiento, conservar su resistencia tras el enfriamiento, sujetar firmemente los botones de carburo y mantener su tenacidad ante impactos.
Este artículo explica los principales métodos de retención de botones, los requisitos de material para las brocas de inserción en caliente y los controles de fabricación que ayudan a mejorar la fiabilidad.
Por qué importan los cuerpos de los botones
La broca de botón entra en contacto directo con la roca y la fractura. Está expuesta a impactos repetidos, fragmentos abrasivos, lavados con agua o aire, vibraciones de perforación y condiciones corrosivas propias de la mina. En perforaciones de alta potencia, el cuerpo de la broca y los insertos de carburo experimentan miles de ciclos de impacto por minuto.
Si el cuerpo de la broca no tiene la resistencia suficiente, los ojales pueden deformarse y perder su capacidad de sujeción. Si el cuerpo es demasiado frágil, pueden aparecer grietas alrededor de los ojales, los orificios de lavado o las conexiones roscadas. Si el tratamiento térmico es inconsistente, la broca puede sufrir fatiga prematura, mala retención del calibre o pérdida de los ojales.
Por lo tanto, una broca de botón de alta calidad necesita un acero para el cuerpo que equilibre la dureza, la tenacidad, la resistencia a la fatiga, la resistencia al desgaste, la estabilidad térmica y la maquinabilidad.
Métodos principales de retención de botones de carburo
Existen tres métodos comunes para fijar botones de carburo al cuerpo de una broca para perforación de roca: soldadura fuerte, prensado en frío e inserción en caliente.
Soldadura
La soldadura fuerte fue uno de los primeros métodos de sujeción de botones. El botón de carburo se coloca en un orificio preparado y se une con una aleación de soldadura fuerte, a menudo a base de cobre o plata.
Este método puede tener requisitos relativamente bajos en cuanto a la precisión de los ojales y el tamaño de los botones. Sin embargo, el proceso requiere un control preciso del calentamiento, superficies de unión limpias, una aleación de soldadura adecuada y una holgura correcta en la junta. Una soldadura deficiente puede provocar porosidades, resistencia insuficiente de la junta, defectos estéticos y la pérdida prematura de los botones.
Las brocas de botón soldadas pueden seguir siendo adecuadas para algunas aplicaciones de diámetro pequeño o de baja exigencia, pero generalmente son menos apropiadas para las brocas de botón roscadas de alto impacto que se utilizan en las plataformas hidráulicas modernas.
Prensado en frío
El prensado en frío utiliza un ajuste por interferencia. El botón de carburo se introduce a presión en un orificio más pequeño mediante una fuerza externa. La diferencia entre el diámetro del botón y el diámetro del orificio genera la fuerza de sujeción.
El prensado en frío es relativamente fácil de entender y permite una producción eficiente. Sin embargo, también puede generar altas tensiones localizadas tanto en el carburo como en el cuerpo de la broca. Si la interferencia es incorrecta, el carburo puede agrietarse durante la instalación o el cuerpo puede sufrir daños alrededor del orificio.
Las brocas prensadas en frío pueden ofrecer un buen rendimiento en aplicaciones adecuadas, pero su estabilidad a largo plazo depende en gran medida de la precisión del mecanizado, las propiedades del material, el control de interferencias y las condiciones de perforación.
Inserción caliente
La inserción en caliente aprovecha la diferencia de dilatación térmica entre el cuerpo de la broca y el botón de carburo. El cuerpo de acero se calienta, lo que provoca la dilatación del orificio del botón. De esta forma, el botón de carburo se puede instalar con menor fuerza mecánica. A medida que el cuerpo se enfría, el orificio se contrae y crea un ajuste de interferencia seguro alrededor del botón.
Este método puede reducir los daños durante la instalación, ya que el cuerpo de carburo y acero no se someten a la misma alta presión que requiere la inserción en frío. Con un control adecuado, la inserción en caliente proporciona una sujeción estable del botón para brocas de botón roscadas de alto rendimiento.
El proceso debe diseñarse cuidadosamente. La temperatura de calentamiento, el diámetro del orificio, el diámetro del botón, el valor de interferencia, la composición del acero del cuerpo, el método de enfriamiento y las condiciones del tratamiento térmico influyen en el resultado final.
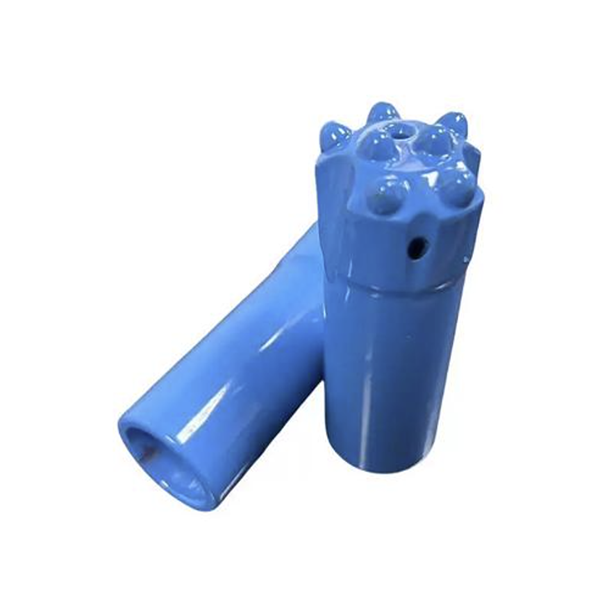
Requisitos de materiales para cuerpos de brocas de botón de inserción en caliente
El acero seleccionado para las brocas de botón de inserción en caliente debe cumplir varios requisitos.
En primer lugar, debe proporcionar la dureza y resistencia suficientes tras el tratamiento térmico. El artículo original indica un rango de dureza de referencia de aproximadamente HRC 40-50 para el cuerpo de la broca después del tratamiento térmico. Esto no debe considerarse una especificación de producción universal. El valor objetivo correcto depende del diámetro de la broca, el tamaño del carburo, las condiciones de la roca y la norma de ingeniería del fabricante.
En segundo lugar, el acero debe tener buena tenacidad. Un cuerpo demasiado duro puede agrietarse alrededor de los ojales o las raíces de las roscas. Un cuerpo demasiado blando puede deformarse con el impacto y hacer que los botones se aflojen.
En tercer lugar, debe tener buena resistencia a la fatiga y al desgaste. El cuerpo de la broca opera bajo ciclos de impacto repetidos y contacto abrasivo con los recortes de perforación y la pared del orificio.
En cuarto lugar, el acero debe ofrecer una estabilidad térmica adecuada y un coeficiente de dilatación térmica apropiado. Estas características ayudan a que el cuerpo de la broca se expanda de forma predecible durante la inserción en caliente y a que conserve la fuerza de sujeción tras el enfriamiento.
Finalmente, el material debe ser mecanizable. Las brocas de botón roscadas requieren un mecanizado preciso de la rosca, los orificios de los botones, los orificios de lavado, el perfil de la cara y las ranuras de evacuación de virutas. Un acabado superficial deficiente o las marcas de mecanizado pueden convertirse en concentradores de tensión y provocar agrietamiento por fatiga tras el tratamiento térmico.
Consideraciones de diseño de aleaciones
Los aceros de alto rendimiento para puntas de botón suelen basarse en sistemas de aleación que contienen combinaciones de carbono, cromo, níquel, molibdeno, vanadio, manganeso y silicio. Cada elemento aporta propiedades diferentes.
El carbono afecta a la resistencia y la dureza, pero un exceso de carbono puede reducir la tenacidad y dificultar el procesamiento del acero.
El cromo puede mejorar la templabilidad, la resistencia al desgaste, la estabilidad al revenido y la resistencia a la corrosión.
El níquel se utiliza a menudo para mejorar la tenacidad, en particular la tenacidad al impacto y el rendimiento a bajas temperaturas.
El molibdeno puede mejorar la resistencia al revenido y reducir la susceptibilidad a la fragilización por revenido.
El vanadio puede contribuir al refinamiento y fortalecimiento del grano cuando se controla adecuadamente.
El artículo original menciona un grado de acero recomendado históricamente, Q45NiCr1Mo1VA, para cuerpos de brocas de botón de inserción en caliente. Esto debe considerarse una referencia técnica, no una recomendación universal. La selección del acero debe validarse mediante ensayos metalúrgicos, pruebas de proceso y datos de rendimiento en campo. Los fabricantes deben confirmar que cualquier material cumpla con sus planos actuales, sistema de calidad, requisitos del cliente y normas aplicables.
Ruta de fabricación y control de calidad
Una ruta de fabricación controlada de botones puede incluir:
Preparación de piezas en bruto a partir de barras o material forjado.
Mecanizado del perfil de la broca, ranuras de lavado, orificios de agua y rosca.
Tratamiento térmico del cuerpo del bocado
Perforación o escariado de precisión de agujeros para ojales
Medición y verificación de las dimensiones de los agujeros.
Preparación del botón de carburo
Inserción caliente
Limpieza de superficies
Protección contra la corrosión
Inspección final y embalaje
Las superficies de rosca y ojal merecen especial atención. Las marcas de herramientas, los arañazos, la rugosidad y los defectos superficiales pueden convertirse en puntos de inicio de fatiga. El artículo subraya que los defectos de mecanizado pueden acentuarse durante el tratamiento térmico, lo que genera riesgos de fallo prematuro.
La precisión en los ojales es fundamental, ya que la inserción en caliente depende de un ajuste cuidadosamente controlado. Las dimensiones, la redondez, el estado de la superficie y la ubicación de los orificios deben verificarse antes de instalar los botones.
Controles de tratamiento térmico
El tratamiento térmico determina si el acero seleccionado ofrece las propiedades deseadas. El objetivo no es simplemente lograr dureza. El proceso debe crear una microestructura que proporcione tenacidad, resistencia, resistencia al desgaste y comportamiento ante la fatiga al nivel de dureza requerido.
Un proceso controlado puede incluir tratamientos de alivio de tensiones o estabilización, precalentamiento, austenización, temple y revenido. Las atmósferas protectoras o el procesamiento al vacío pueden ayudar a reducir la oxidación y la descarburación.
El calentamiento rápido o desigual puede generar tensiones térmicas. Un enfriamiento incorrecto puede provocar deformaciones o grietas. Un revenido inadecuado puede dejar una fragilidad excesiva o reducir la retención de los botones.
Por este motivo, los parámetros del tratamiento térmico deben ser desarrollados y aprobados por ingenieros de materiales cualificados. Los valores históricos y los ejemplos de equipos que aparecen en artículos técnicos son referencias útiles, pero no deben sustituir la validación actual.
Conclusión
La inserción en caliente es un método eficaz para la retención de botones en brocas roscadas utilizadas en aplicaciones exigentes de perforación de roca. Su éxito depende de algo más que calentar el cuerpo de la broca e instalar los botones de carburo. Un rendimiento fiable requiere el acero adecuado, interferencia controlada, orificios para los botones precisos, tratamiento térmico estable, mecanizado limpio e inspección final rigurosa.
Cuando el material del cuerpo de la broca y el control del proceso se adaptan a las condiciones de perforación, las brocas de botón de inserción en caliente pueden proporcionar una mayor retención del botón, un mejor rendimiento ante la fatiga, una vida útil más prolongada y un menor coste de perforación por metro.



